Produkcja przemysłowa przeszła długą drogę: od obróbki za pomocą fizycznych ostrzy do metod wykorzystujących światło. Obecnie profesjonalne cięcie laserem jest podstawą nowoczesnych zakładów w wielu branżach. Narzędzie tnące nie zużywa się tak jak frez czy nóż, a szerokość szczeliny cięcia, nazywanej też kerf, jest bardzo mała. Producenci mogą dzięki temu utrzymywać stałe parametry nawet po wycięciu setek kolejnych elementów.
Dokładność nie oznacza już tylko zachowania właściwego wymiaru. Obejmuje także ochronę struktury materiału, brak mikropęknięć na krawędziach oraz zgodność z wymaganiami norm, takich jak ISO 9013 i ISO 2768. Precyzja dotyczy więc całego procesu produkcyjnego. Sterowana komputerowo wiązka działa w nim podobnie jak bardzo dokładne ostrze, które może wykonywać skomplikowane kształty w metalu.

Na czym polega cięcie laserowe i skąd wynika jego dokładność?
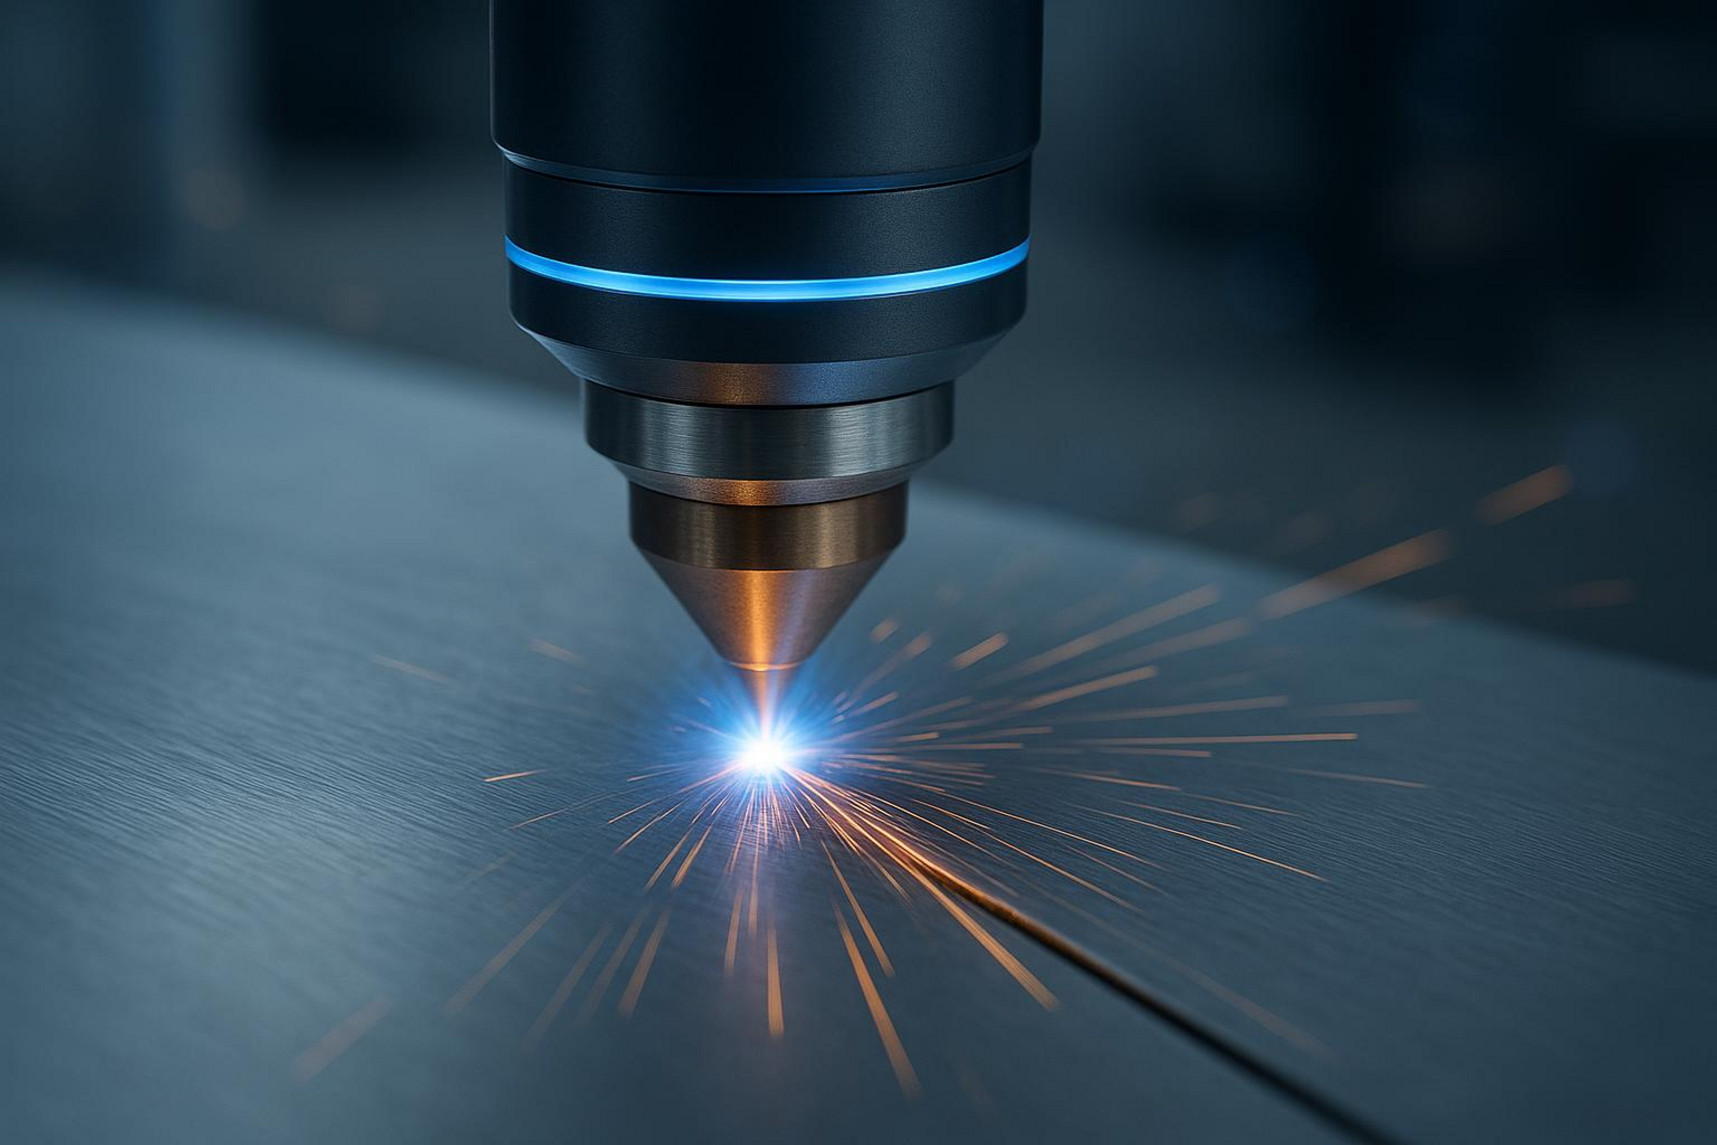
Cięcie laserowe to proces termiczny. Skupiona wiązka światła o bardzo dużej gęstości energii pada na powierzchnię materiału. W miejscu skupienia temperatura szybko rośnie. Metal może się stopić, odparować albo rozłożyć pod wpływem reakcji chemicznej. Jednocześnie przez dyszę głowicy przepływa gaz procesowy, najczęściej azot, tlen lub argon. Gaz usuwa ciekły metal ze szczeliny i chroni świeżo powstałą krawędź.
Duża dokładność wynika przede wszystkim z bardzo małej średnicy ogniska wiązki. Nowoczesne lasery światłowodowe mogą skupiać światło w punkcie o średnicy od kilkunastu do kilkudziesięciu mikrometrów, czyli około 0,015-0,030 mm. Materiał jest rozdzielany tylko na bardzo małym obszarze, a detal nie jest naciskany przez narzędzie. Brak sił skrawania ogranicza wyginanie cienkich blach, ryzyko zarysowania oraz drgania. W metodach mechanicznych zjawiska te często powodują błędy wymiarowe.
Dlaczego wąska strefa oddziaływania cieplnego ogranicza odkształcenia?
Jednym z głównych problemów przy termicznej obróbce metali jest strefa wpływu ciepła, określana skrótem HAZ od angielskiego Heat Affected Zone. Przy cięciu palnikiem gazowym lub plazmą duża ilość ciepła przenika w głąb arkusza. Może to powodować naprężenia, zmiany w strukturze materiału oraz widoczne wygięcia blachy. Przy użyciu lasera sytuacja wygląda inaczej.
Laser przekazuje bardzo dużą energię w krótkim czasie i w jednym punkcie. Metal odparowuje lub topi się w ułamku milisekundy, zanim ciepło zdąży przejść do sąsiednich obszarów. W nowoczesnych wycinarkach światłowodowych strefa HAZ jest bardzo mała i często ma mniej niż 0,1-0,3 mm. Wycięte elementy zachowują płaskość, nie kurczą się i nie zmieniają kąta. Ma to duże znaczenie przy cienkich blachach oraz gęsto perforowanych siatkach technicznych.
Jakie znaczenie mają powtarzalność i tolerancje rzędu dziesiątych części milimetra?
W typowej produkcji przemysłowej nowoczesne lasery utrzymują tolerancje na poziomie około ±0,05-0,1 mm. W specjalnych zastosowaniach, na przykład przy mikrotechnice, możliwe jest uzyskanie wartości poniżej ±0,03 mm. Dzięki temu inżynierowie mogą od razu produkować gotowe części montażowe, które pasują do gniazd, połączeń wpustowych oraz zautomatyzowanych stanowisk spawalniczych.
Duże znaczenie ma również powtarzalność w serii. Ta sama maszyna może wykonać dziesiąty, setny i dziesięciotysięczny element z takim samym kształtem i wymiarem. Głowica laserowa nie zużywa się w sposób podobny do frezu lub matrycy wykrawającej. Nie występuje więc stopniowa zmiana wymiarów wynikająca z tępnienia ostrza. Kierownik produkcji może mieć pewność, że każda partia będzie zgodna z wymaganiami bez ciągłego ustawiania procesu od nowa.
Jak działa nowoczesny system cięcia laserowego?
Źródło lasera, głowica tnąca i układ optyczny
Najważniejszą częścią urządzenia jest rezonator, w którym powstaje światło o określonej długości fali i spójnych właściwościach. Następnie wiązka trafia do elastycznego światłowodu. Światłowód przesyła energię bez dużych strat i zastępuje układy luster stosowane w starszych urządzeniach. Lustra były bardziej podatne na zabrudzenia oraz drgania. Dobra jakość wiązki, określana niskim parametrem M², pozwala skupić dużą energię na bardzo małej powierzchni.
Na końcu układu znajduje się głowica tnąca. Jest ona wyposażona w soczewki kolimacyjne i skupiające, czujniki pojemnościowe do kontroli odległości od materiału oraz dyszę roboczą. Głowica musi dokładnie ustawić ognisko, a także skierować gaz pomocniczy równomiernie wokół wiązki. Współczesne głowice mają aktywne chłodzenie wodne. Chroni ono elementy optyczne przed przegrzaniem podczas pracy z mocą kilkunastu lub kilkudziesięciu kilowatów.
Sterowanie ruchem głowicy w technologii CNC
Sama wiązka nie wystarczy, jeśli nie można dokładnie prowadzić jej po materiale. Za ruch wycinarki odpowiada sterownik CNC. Przetwarza on cyfrowy projekt na ruchy silników liniowych lub serwonapędów, które przesuwają bramę oraz oś Z z głowicą. Napędy liniowe pozwalają osiągać przyspieszenia kilku G, a jednocześnie utrzymywać dokładność pozycjonowania na poziomie kilku mikrometrów.
Nowoczesny sterownik CNC wykonuje obliczenia w czasie rzeczywistym. Dopasowuje prędkość głowicy w narożnikach, aby nie doszło do przypalenia ostrych fragmentów przez zbyt dużą ilość energii. Jednocześnie łączy moc lasera z aktualną prędkością ruchu. Gdy głowica zwalnia przed ciasnym łukiem, system automatycznie zmniejsza moc. Dzięki temu szerokość szczeliny i chropowatość krawędzi pozostają podobne na całym obwodzie elementu.
Dobór mocy, prędkości i ogniska wiązki
Dokładność cięcia zależy od właściwego połączenia trzech parametrów: mocy lasera, prędkości przesuwu oraz położenia ogniska, czyli focusa. Zmiana jednego z nich zwykle wymaga korekty pozostałych. Przy cięciu stali węglowej z użyciem tlenu ognisko znajduje się zwykle na powierzchni blachy albo nieco powyżej niej. Przy cięciu stali nierdzewnej azotem wiązka jest skupiana głębiej, blisko dolnej części szczeliny. Pomaga to usunąć ciekły metal.
Automatyczny dobór ustawień ogranicza wpływ błędu operatora. Maszyny mają biblioteki technologiczne z tysiącami sprawdzonych ustawień dla różnych metali i grubości. Wbudowane układy optoelektroniczne obserwują przebieg pracy. Mogą kontrolować przebicie blachy lub analizować światło wydobywające się ze szczeliny. Jeśli pojawi się problem, system sam koryguje prędkość lub inne ustawienia, ograniczając ryzyko wad krawędzi.
Jakie technologie laserowe zwiększają dokładność obróbki?
Laser światłowodowy Fiber do metali i produkcji seryjnej
W obróbce metali najczęściej stosuje się dziś lasery światłowodowe Fiber. Emitują one światło o długości fali około 1,06 µm. To mniej więcej dziesięć razy krótsza fala niż w tradycyjnych laserach CO₂, które pracują przy 10,6 µm. Krótsza fala jest lepiej pochłaniana przez metale, zwłaszcza przez materiały odbijające światło, takie jak aluminium, miedź i mosiądz.
Dobre pochłanianie energii oraz wysoka jakość wiązki dają laserom Fiber większą sprawność. Może ona wynosić 35-40%, podczas gdy w laserach gazowych jest to zwykle około 10-12%. Przekłada się to na większą prędkość cięcia cienkich i średnich blach. Mniejsze zużycie energii oznacza także mniejsze nagrzewanie urządzenia. Konstrukcja maszyny mniej zmienia swoje wymiary pod wpływem temperatury, a pozycjonowanie pozostaje stabilne podczas długiej pracy.
Cięcie laserowe 2D a cięcie 3D
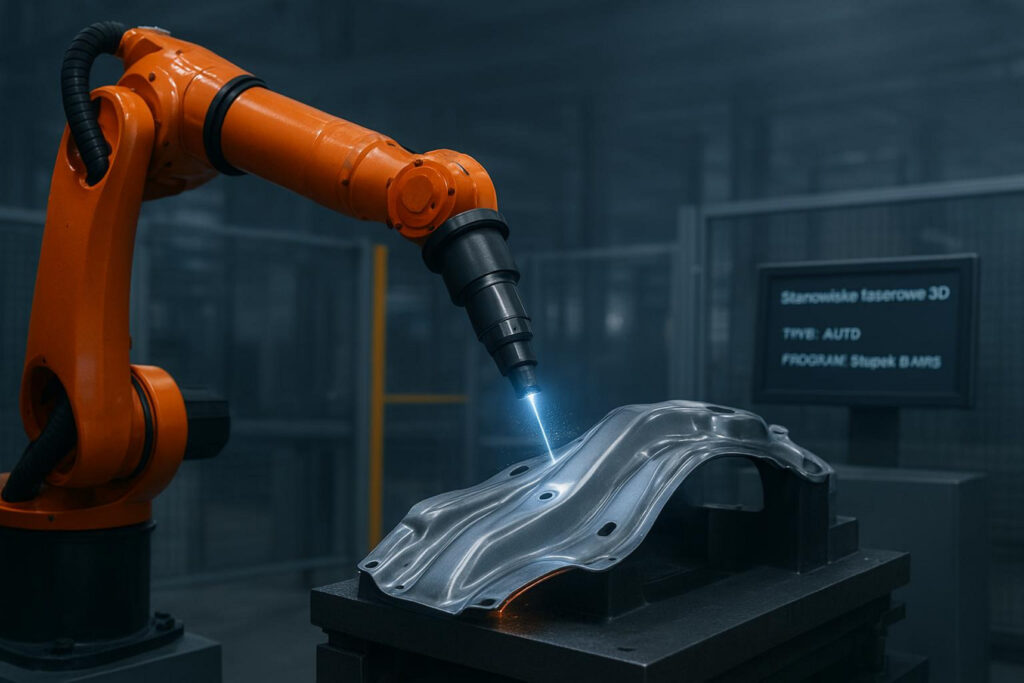
Wycinarki 2D pracują na płaskich arkuszach blachy. Laser 3D pozwala natomiast obrabiać elementy w pełnej przestrzeni. Głowice pięcio- lub sześcioosiowe są montowane na sztywnych portalach albo na ramionach robotów przemysłowych. Mogą ciąć elementy tłoczone, hydroformowane, zagięte profile i części o kształcie misy.
Ważną zaletą technologii 3D jest utrzymanie prostopadłego położenia dyszy względem zakrzywionej powierzchni. Możliwe jest również wykonywanie faz pod spawanie bezpośrednio na wytłoczkach. Systemy korygujące tor ruchu oraz bezdotykowe czujniki odległości pozwalają wycinać otwory w trudnych bryłach, takich jak części nadwozi samochodowych czy zbiorniki ciśnieniowe. Tradycyjne tłoczniki nie dają takiej swobody ani dokładności.
Laserowe cięcie rur, profili i elementów przestrzennych
Osobną grupę stanowią urządzenia Tube Laser. Służą do cięcia rur okrągłych, profili zamkniętych, takich jak profile kwadratowe i prostokątne, oraz kształtowników otwartych, na przykład ceowników, teowników i kątowników. Materiał obraca się w dokładnych uchwytach wrzecionowych, a głowica przesuwa się wzdłuż osi podłużnej i poprzecznej.
Laserowa obróbka profili zmieniła sposób projektowania konstrukcji. Maszyna może wykonywać zwykłe cięcia na wymiar, ale także skomplikowane złącza czopowe, zamki montażowe typu pass-through oraz wycięcia, które pozwalają zginać profile bez ich całkowitego przecinania. Elementy opuszczają maszynę z dokładnością porównywalną z gotowymi klockami konstrukcyjnymi. Podczas składania konstrukcji stalowej pasują do siebie w jednoznaczny sposób. Skraca to spawanie i ogranicza potrzebę używania drogich przyrządów montażowych.
Jakie materiały można ciąć laserem z wysoką precyzją?
Stal węglowa, nierdzewna i kwasoodporna
Lasery najczęściej wykorzystuje się do cięcia stali konstrukcyjnej, nierdzewnej i kwasoodpornej. Stal węglową można ciąć tlenem, który dzięki reakcji chemicznej dodatkowo wspiera proces, albo azotem pod wysokim ciśnieniem. Tlen pozwala przecinać grubsze arkusze. Azot daje jednak czystą krawędź bez warstwy tlenków. Dzięki temu przed malowaniem proszkowym nie zawsze trzeba jej trawić ani szlifować.
Przy stalach austenitycznych, nierdzewnych i kwasoodpornych, takich jak AISI 304 i AISI 316L, standardem jest cięcie azotem. Wysokie ciśnienie gazu ogranicza utlenianie chromu w stopie. Krawędź zachowuje więc właściwości antykorozyjne. Dobrze ustawiony proces daje gładką powierzchnię i małą chropowatość. Takie krawędzie spełniają wymagania branży spożywczej, chemicznej oraz farmaceutycznej.
Aluminium, miedź i inne metale kolorowe
Przez wiele lat metale nieżelazne, zwłaszcza miedź, mosiądz i aluminium, były trudne do cięcia laserem. Wynikało to z ich wysokiego odbicia światła. Odbita wiązka mogła uszkodzić układ optyczny. Materiały te dobrze przewodzą też ciepło, więc szybko odprowadzały energię z miejsca skupienia.
Lasery światłowodowe zmieniły sytuację. Ich fala jest lepiej pochłaniana przez stopy miedzi i aluminium. Dzięki temu można ciąć te materiały stabilnie, z małą szczeliną i niemal prostopadłymi ściankami. Aluminium o grubości od 0,5 mm do kilkunastu milimetrów można obrabiać płynnie i bez dużych zadziorów. Otworzyło to drogę do szerokiego użycia laserów w lekkich konstrukcjach lotniczych oraz w produkcji pojazdów elektrycznych.
Jak grubość, gatunek materiału i jego powierzchnia wpływają na rezultat?
Dokładność nie jest taka sama dla każdej grubości i każdego materiału. Wraz ze wzrostem grubości rośnie szerokość szczeliny cięcia. Na dolnej części krawędzi mogą też pojawić się drobne prążki związane z przepływem stopionego metalu. Dlatego przy blasze o grubości 1 mm typowa tolerancja może wynosić ±0,05 mm, a przy grubości 20 mm około ±0,15-0,25 mm.
Znaczenie ma także stan powierzchni. Zgorzelina walcownicza, rdza, olej lub nierówna warstwa cynku mogą zakłócić przebijanie oraz pochłanianie energii. W takich miejscach mogą powstać małe podcięcia. Produkcja wymagająca dużej dokładności powinna korzystać z blach laserowych o kontrolowanym składzie chemicznym, małej liczbie naprężeń hutniczych i czystej powierzchni. Dzięki temu wynik cięcia jest przewidywalny na całej długości ścieżki.
Co decyduje o jakości i dokładności cięcia laserowego?
Stan techniczny głowicy, soczewek i stołu roboczego
Stała dokładność wymaga regularnego czyszczenia i sprawdzania części mechanicznych oraz optycznych. Szkła ochronne i soczewki skupiające pracują przy bardzo dużej mocy światła. Nawet niewielka ilość pyłu może pochłaniać promieniowanie przez optykę. Powstaje wtedy zjawisko określane jako thermal lensing, czyli soczewkowanie cieplne. Punkt ogniskowy przesuwa się w głąb materiału, a jakość cięcia szybko się pogarsza.
Trzeba także kontrolować stół roboczy i ruszty podpierające, nazywane grzebieniami. Duża ilość zastygłego żużla może przechylić arkusz albo sprawić, że cienki detal nie będzie stabilnie podparty. Może to prowadzić do błędnego bazowania. Współczesne maszyny wymagają regularnego czyszczenia lub wymiany rusztów, automatycznego sprawdzania współosiowości dyszy oraz stałej kontroli ciśnienia gazu procesowego.
Jakość pliku CAD i poprawność przygotowania ścieżki cięcia
Błąd może powstać jeszcze przed uruchomieniem wycinarki, na etapie projektu lub zmiany formatu pliku. Nieprawidłowe krzywe wektorowe, małe przerwy w obrysie albo nakładające się linie w plikach DXF i DWG mogą spowodować błędne odczytanie geometrii przez program CAM. Program musi również uwzględnić przesunięcie toru cięcia. Jest ono równe połowie szerokości szczeliny, czyli wymaga tak zwanej kompensacji kerf.
Inżynier CAM ustala miejsca przebicia, czyli piercingu. Powinny one znajdować się poza obrysem gotowego elementu, aby krater stopionego materiału nie uszkodził ważnej krawędzi. Trzeba też właściwie zaplanować mikropołączenia, nazywane mikromostkami. Utrzymują one małe elementy w szkielecie blachy i zapobiegają ich wypadaniu lub podnoszeniu się. Błędne ustawienia mogą doprowadzić do uderzenia głowicy w uniesiony detal i zniszczyć całą serię.
Pomiar jakości: wymiary, prostopadłość, chropowatość i zadziory
Sprawdzanie dokładności często opiera się na normie ISO 9013. Określa ona jakość termicznego rozdzielania materiałów. Podczas kontroli sprawdza się cztery główne cechy:
- Odchyłkę prostopadłości lub nachylenia (u): określa ona kąt między płaszczyzną arkusza a krawędzią cięcia. Dobre cięcie laserowe może dać niemal idealny kąt prosty, odpowiadający klasie 1 lub 2.
- Średnią wysokość profilu chropowatości (Rz5): pokazuje ona wielkość nierówności na ściance krawędzi. Przy prawidłowych ustawieniach wartości Rz mogą wynosić kilkanaście mikrometrów, podobnie jak przy dokładnej obróbce skrawaniem.
- Odchyłkę wymiarową obrysu: sprawdza się ją za pomocą współrzędnościowych maszyn pomiarowych, czyli CMM, albo optycznych stołów skanujących.
- Obecność gratu i przypaleń: prawidłowo wykonane cięcie daje czystą krawędź bez wiszących kropli zastygłego żużla na dole elementu.
Nowoczesne przyrządy pomiarowe pozwalają połączyć wycinarkę z systemem statystycznej kontroli procesu, czyli SPC. Regularne badanie próbek z każdej serii pomaga wykryć pierwsze oznaki pogorszenia jakości, zużycia dyszy lub zmiany parametrów. Można zareagować, zanim błąd wyjdzie poza zakres tolerancji podany na rysunku technicznym.
Cięcie laserowe a tradycyjne metody obróbki: co poprawia precyzję?
Laser kontra wykrawanie, piłowanie, frezowanie i cięcie plazmowe
Porównanie lasera z innymi metodami pokazuje, dlaczego jest on tak często wybierany. Wykrawanie mechaniczne na prasach rewolwerowych wykorzystuje nacisk stempla. Przy dużej liczbie otworów może to trwale naprężyć arkusz. Otwory mają zwykle zaokrąglony wlot i zadzior po stronie wyjścia. Wykrawarka ogranicza też kształt detalu do narzędzi dostępnych w głowicy rewolwerowej.
Piłowanie mechaniczne jest wolne i zwykle daje tolerancję około ±0,5-1,0 mm. Po cięciu często potrzebne jest intensywne usuwanie zadziorów. Frezowanie CNC może być bardzo dokładne, ale jest znacznie droższe, wytwarza dużo wiórów i nie sprawdza się ekonomicznie przy wycinaniu skomplikowanych kształtów z cienkich blach. Plazma jest stosunkowo tania przy grubych płytach, lecz przegrywa z laserem pod względem dokładności. Tworzy szerszą szczelinę, większe skosy krawędzi i większą strefę wpływu ciepła. Zestawienie tych parametrów tłumaczy, dlaczego przy cienkich i średnich blachach cięcie laserowe pozostaje podstawową technologią w ofercie zakładów obróbki metali, takich jak BudExpert.
Wpływ metody na jakość krawędzi i dokładność wymiarową
Różnica jest widoczna także w budowie krawędzi. Nożyce gilotynowe i wykrawarki miejscowo zgniatają materiał i mogą tworzyć małe pęknięcia. Laser usuwa metal przez stopienie i odparowanie, bez takiego nacisku. Brak odkształceń ułatwia późniejszy montaż. Często nie trzeba ręcznie dopasowywać elementów ani rozwiercać otworów.
Dokładne cięcie laserem pomaga zachować te same wymiary w całym projekcie. Połączenia na zakładkę, gniazda ustalające i wpusty montowane na wcisk pasują do siebie bez dużych luzów. W zautomatyzowanej produkcji seryjnej taka stabilność jest potrzebna do bezproblemowej pracy robotów spawalniczych i montażowych.
Jakie korzyści daje precyzyjne cięcie laserowe w produkcji?
Dokładne krawędzie i mniejsza potrzeba obróbki wykańczającej
W tradycyjnej produkcji samo cięcie było często początkiem dalszych prac ślusarskich. Trzeba było usuwać zadziory, gratować, szlifować krawędzie i poprawiać skosy. Laser ogranicza te czynności w niemal 90% przypadków. Elementy cięte azotem pod wysokim ciśnieniem mają gładkie i czyste krawędzie, a ich promień załamania można dobrze kontrolować.
Mniejsza liczba prac ręcznych oznacza oszczędność czasu i pieniędzy. Elementy mogą od razu trafić do malowania, cynkowania lub zgrzewania. Spada też ryzyko skaleczeń, ponieważ krawędzie nie mają ostrych zadziorów. Gotowe wyroby wyglądają lepiej, co ma znaczenie przy produktach konsumenckich oraz wyposażeniu wnętrz.
Powtarzalność wymiarów w krótkich i długich seriach
Wycinarki laserowe nie wymagają długiego mechanicznego przezbrajania. Zmiana produkcji z korpusu maszyny na koła zębate lub ozdobne panele może ograniczyć się do wgrania nowego programu CAM i ewentualnej automatycznej wymiany dyszy. Prototyp wykonany w jednej sztuce może mieć taką samą dokładność jak seria licząca setki tysięcy elementów.
Ta elastyczność dobrze pasuje do produkcji Just-in-Time, czyli wykonywania elementów dokładnie wtedy, gdy są potrzebne. Firma nie musi przechowywać dużych ilości gotowych półfabrykatów i zamrażać pieniędzy w magazynie. Może produkować krótkie partie zgodnie z bieżącymi zamówieniami, zachowując takie same wymiary każdego detalu.
Ograniczenie odpadów, kosztów i liczby błędów produkcyjnych
Programy CAM współpracujące z laserami mają funkcje optymalnego rozkładania elementów na arkuszu. Proces ten nazywa się nestingiem. Program analizuje kształty setek części i układa je jak puzzle. Odstępy między detalami może zmniejszyć prawie do szerokości pojedynczego cięcia. Przy wspólnej linii cięcia, określanej jako common cut, ten sam tor może służyć dwóm sąsiednim elementom.
Mała szczelina oraz brak sił mechanicznych, które mogłyby wyrwać wąskie fragmenty arkusza, pozwalają często wykorzystać 85-90% materiału. Ilość złomu spada, a firma zużywa mniej drogiej stali nierdzewnej, mosiądzu czy innych metali. Mniejsza liczba wadliwych elementów dodatkowo obniża koszt wykonania pojedynczego komponentu.
Gdzie precyzja cięcia laserowego ma największe znaczenie?
Przemysł motoryzacyjny: komponenty, prototypy i części personalizowane
Branża automotive od lat rozwija dokładne technologie laserowe. W produkcji seryjnej lasery tną części podwozia i nadwozia ze stali o podwyższonej wytrzymałości, czyli AHSS. Mała strefa HAZ ogranicza osłabienie elementów nośnych. W ten sposób powstają między innymi podłużnice, wzmocnienia słupków B oraz uchwyty zawieszenia.
Laser jest też bardzo przydatny przy tworzeniu prototypów. W przeszłości przygotowanie matryc tłocznych do nowego modelu mogło trwać wiele miesięcy. Obecnie elementy można wyciąć w ciągu kilku dni. Laser 3D wykonuje części przestrzenne bezpośrednio na podstawie modeli cyfrowych. W samochodach luksusowych i tuningu technologia pozwala tworzyć indywidualne wzory felg, ozdobne kratki wlotu powietrza oraz specjalne panele wnętrza.
Przemysł maszynowy, lotniczy oraz sektor medyczny
W lotnictwie i kosmonautyce nawet mały błąd może mieć poważne skutki, a masa każdej części ma znaczenie. Lasery światłowodowe tną super stopy niklu, takie jak Inconel, stopy tytanu i lekkie stopy aluminium. Dokładne wykonywanie ażurowych żeber skrzydeł, osłon termicznych i elementów grodzi pozwala zmniejszać masę konstrukcji przy zachowaniu wymagań normy AS9100.
W medycynie małe systemy laserowe służą do produkcji narzędzi chirurgicznych, endoskopów i implantów. Wycinanie bardzo małych elementów stentów naczyniowych z nitinolu wymaga tolerancji rzędu kilku mikrometrów. Krawędzie muszą być przy tym gładkie, aby nie uszkadzały tkanek. Podobne wymagania występują przy produkcji aparatury laboratoryjnej oraz elementów implantów stomatologicznych. W tych zastosowaniach dokładność wpływa bezpośrednio na bezpieczeństwo pacjenta.
Jak wdrożyć cięcie laserowe do precyzyjnej produkcji?
Przygotowanie dokumentacji technicznej i modelu CAD
Wdrożenie cięcia laserowego zaczyna się od właściwego przygotowania danych. Rysunek techniczny powinien uwzględniać sposób, w jaki działa obróbka termiczna. Obowiązują tu zasady Design for Manufacturing, czyli projektowania z myślą o produkcji. Model 3D CAD trzeba rozwinąć do płaskiego pliku DXF lub DWG. Należy przy tym uwzględnić naddatki na gięcie oraz współczynnik k-factor odpowiedni dla danego rodzaju blachy.
Nie należy projektować otworów o średnicy mniejszej niż grubość ciętej blachy, chyba że maszyna ma funkcję specjalnego przebijania impulsowego. Geometria powinna składać się z ciągłych polilinii, bez pętli i powtórzonych punktów. W dokumentacji trzeba jasno określić wymagania, takie jak dopuszczalne odchyłki kształtu, klasa chropowatości według ISO 9013 czy zakaz dodatkowego gratowania chemicznego. Ogranicza to nieporozumienia między konstruktorem a operatorem wycinarki.
Wykonanie próby technologicznej i zatwierdzenie tolerancji
Przed rozpoczęciem serii zwykle wykonuje się detal pierwszy, czyli First Article Inspection lub FAI. Polega to na wycięciu próbnego elementu z materiału przeznaczonego do produkcji. Stosuje się przy tym docelowe ustawienia gazu, mocy i prędkości. Próba pokazuje rzeczywistą szerokość szczeliny oraz reakcję konkretnego materiału na ciepło.
Próbny element trafia do kontroli pomiarowej. Sprawdza się jego najważniejsze wymiary, prostopadłość krawędzi oraz chropowatość. Dopiero gdy wynik jest zgodny z rysunkiem, a raport zostanie zaakceptowany, program CAM można zablokować i przekazać do dużej serii. Taka procedura zmniejsza ryzyko wykonania dużej liczby wadliwych, drogich elementów.
Integracja cięcia z gięciem, spawaniem i kontrolą jakości
Cięcie laserowe zwykle jest częścią większego procesu. Najlepsze wyniki daje połączenie wycinarki z prasami krawędziowymi CNC, robotami spawalniczymi oraz systemami ERP i MES, zgodnie z założeniami Przemysłu 4.0. Dokładnie wycięte formatki ułatwiają powtarzalne gięcie, ponieważ brak różnic wymiarowych ogranicza potrzebę przestawiania zderzaków i zmniejsza błędy kątowe.
Przy spawaniu dobrze dopasowane krawędzie pozwalają łączyć części bez dużych szczelin. Ułatwia to pracę automatycznych i zrobotyzowanych spawarek laserowych. Cały proces może kończyć się stałą kontrolą jakości. Umieszczone przy maszynie skanery optyczne 2D i 3D mogą w bardzo krótkim czasie porównać gotowy element z cyfrowym modelem CAD. Wyniki są zapisywane w systemie śledzenia produkcji, czyli traceability. Dzięki temu dokładność cięcia staje się podstawą sprawnej, powtarzalnej i opłacalnej produkcji.
/ materiał partnera /